

Eine kommunale Anlage, die täglich 100 m³ Abfallbelebtschlamm mit einem Trockensubstanzgehalt von 1 % betreibt, bewegt nicht wirklich Schlamm – sie bewegt eine Tonne Feststoffe in 99 Tonnen Wasser, und jeder Liter dieses Wassers wird gepumpt, gelagert, gerührt, transportiert und in Rechnung gestellt. Den gleichen Schlamm auf 5 % Feststoffe eindicken, bevor er den Tank verlässt und das Volumen auf 20 m³ sinkt. Nichts wurde verbrannt, nichts hinzugefügt und jedes Kilogramm Feststoff ist noch da.
Diese einzelne Beziehung erklärt das meiste, was bei der Reduzierung des Schlammvolumens funktioniert, und das meiste, was schief geht, wenn eine Anlage Geräte in der falschen Reihenfolge kauft.
Die Arithmetik: Das Volumen folgt dem Feststoffgehalt, nicht der Tonnage
Da Schlamm größtenteils aus Wasser besteht, skaliert sein Volumen fast genau mit dem Kehrwert seiner Feststoffkonzentration. Verdoppeln Sie den Feststoffanteil und halbieren Sie das Volumen; Multiplizieren Sie es mit dem Fünffachen und Sie behalten ein Fünftel. Die folgende Tabelle wendet dieses Verhältnis auf eine Anlage an, die eine Tonne Trockensubstanz pro Tag erzeugt.
| Feststoffgehalt | Nassvolumen pro Tonne DS | Es wird immer noch Wasser verarbeitet | Typisches Stadium |
|---|---|---|---|
| 1 % | 100 m³ | 99 m³ | Roh- oder Abfallbelebtschlamm |
| 3 % | 33 m³ | 32 m³ | Schwerkraft oder Trommel verdickt |
| 5 % | 20 m³ | 19 m³ | Gut eingedicktes Futter |
| 20 % | 5 m³ | 4 m³ | Schneckenpresse oder Zentrifugenkuchen |
| 30 % | 3,3 m³ | 2,3 m³ | Hochdruck-Bandkuchen |
| 90 % | 1,1 m³ | 0,1 m³ | Getrocknete Biofeststoffe |
Beachten Sie die Asymmetrie. Durch den Übergang von 1 % auf 5 % werden etwa 80 % des Volumens in einem der kostengünstigsten Einheitenbetriebe vor Ort entfernt. Bei einer Erhöhung von 20 % auf 30 % wird nur ein weiteres Drittel der Reste entfernt – doch oft ist es genau dieses Drittel, das darüber entscheidet, ob ein Kuchen den Farbfilter- oder Schertest einer Mülldeponie besteht oder ob Sie jeden Tag einen zusätzlichen LKW bezahlen müssen.
Wo das Wasser tatsächlich hingeht: Vier Etappen, vier Jobs
Eindickung, Entwässerung, Trocknung und Endlagerung sind nicht austauschbar. Jeder geht von einem anderen Feststoffgehalt aus, jeder kostet einen anderen Betrag pro Liter entferntem Wasser und jeder versagt auf seine eigene Weise.
- Verdickung (1-5% DS). Entfernt freies Wasser, das abfließt oder wegschwimmt, nahezu ohne Energieaufwand. Günstigster Liter vor Ort und verhindert, dass jede nachgeschaltete Einheit auf verdünntes Futter ausgelegt wird.
- Entwässerung (20-35% DS). Mechanischer Druck oder Zentrifugalkraft plus Polymer. Hier wird das Volumen überschaubar und die meisten Betriebskosten fallen an.
- Trocknen (70-90% DS). Thermische Verdampfung. Die latente Wärme von Wasser beträgt etwa 2.260 kJ/kg, sodass eine Tonne Wasser etwa 630 kWh Wärme benötigt, bevor es zu Effizienzverlusten kommt – ein erheblicher Betriebskostenfaktor, der sich nur bei teuren Entsorgungswegen amortisiert.
- Wiederverwendung bzw disposal. Deponierung, Landausbringung, Verbrennung oder Mitverarbeitung in Zementöfen. Jede Route hat ihre eigene Trockenheits- und Qualitätsschwelle.
Stufe 1: Eindickung ist der billigste Liter, den Sie jemals entfernen werden
Typische im Prozessdesign angegebene Betriebsbereiche sind 2–4 % TS für die Schwerkrafteindickung von Abfallbelebtschlamm, 3–5 % TS für die Flotation mit gelöster Luft und 4–8 % TS für Vorkonzentrationseinheiten mit Drehtrommel oder Schnecke. Bei einem Strom von 100 m³/Tag werden durch die Umstellung von 1 % auf 5 % vor der Entwässerung dauerhaft etwa 80 m³ Wasser aus der Tankschiffrechnung entfernt – und jede nachgeschaltete Pumpe, jedes Rohr und jeder Tank kann eine Größe kleiner sein.
Drei Dinge, die die Verdickungsleistung stillschweigend ruinieren
- Blähschlamm. Filamentöses Wachstum führt zu einer schlechten Sedimentation in Schwerkrafteindickern und zu einer schlechten Flotation in DAF-Einheiten; Die mechanische Vorkonzentration handhabt es sanfter, da es nicht von der Dichte abhängt.
- Überdosierung von Polymer. Die Verschleppung kehrt zum Kopf der Anlage zurück und erhöht die biologische Belastung, die Sie reduzieren wollten.
- Verweilzeit. Lange Verweilzeiten in offenen Eindickern setzen Phosphor frei und erzeugen Geruch; abgedeckte oder mechanisch verdickte Varianten vermeiden das Problem.
Bei beengten Platzverhältnissen sorgt eine unmittelbar vor der Entwässerungspresse installierte Vorkonzentrationseinheit in der Regel für die schnellste Volumenreduzierung pro Quadratmeter Bodenfläche.
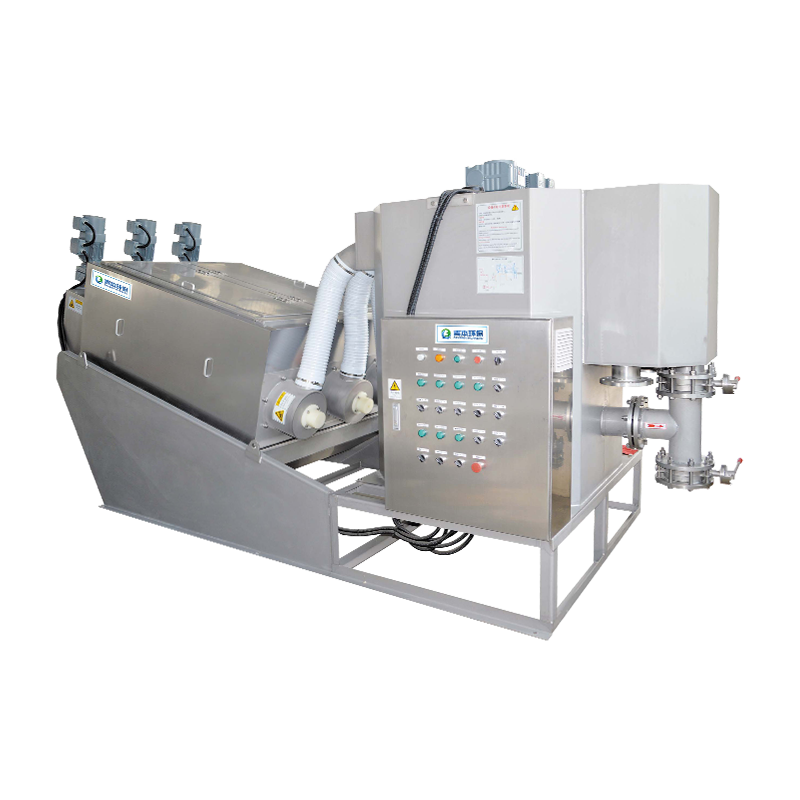
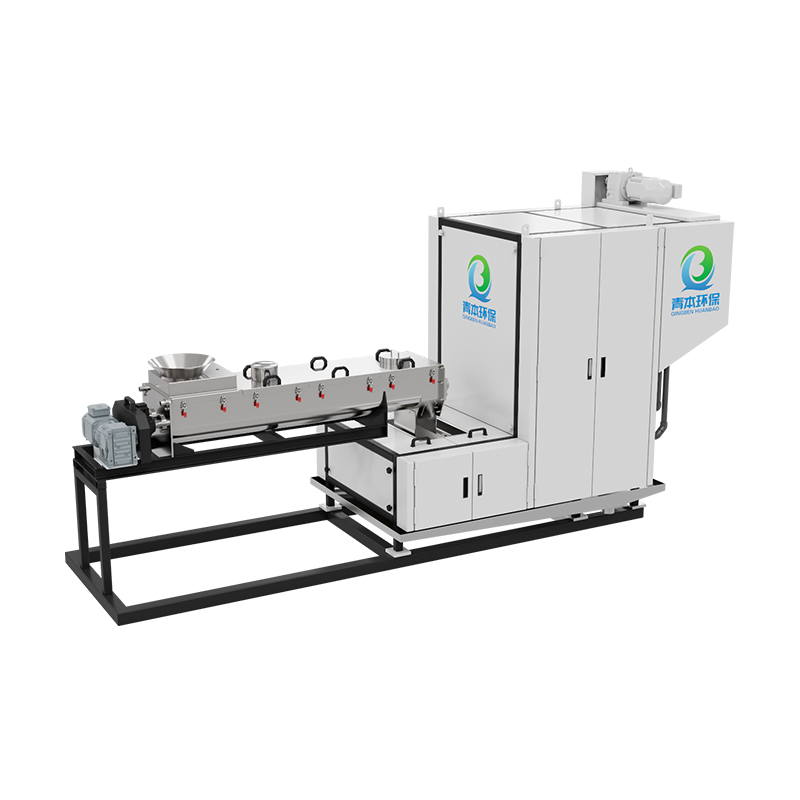
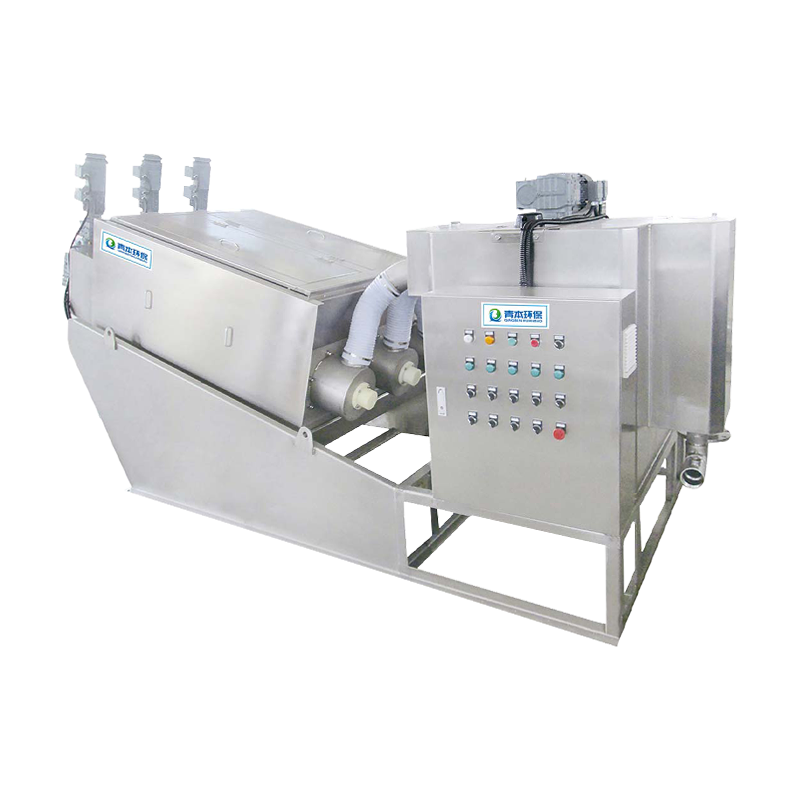 Schneckenpresse zur Schlammvorkonzentration Eine Vorkonzentrationseinheit für Anlagen mit begrenztem Platzangebot, die vor der Entwässerung installiert wird, um die nachgeschaltete Belastung zu reduzieren und einen separaten Eindicktank zu vermeiden. Produkt anzeigen →
Stufe 2: Entwässerung – Wählen Sie den Kuchen und dann die Maschine
Die Technologien überschneiden sich bei verdünntem Schlamm stark und weichen stark voneinander ab, wenn hohe Feststoffgehalte im Kuchen angestrebt werden. Die folgenden Bereiche spiegeln gängige Anbieter- und Design-Guide-Angaben wider; Bestätigen Sie dies immer mit Labortests an Ihrem eigenen Schlamm, da die Auswahl des Polymers die Ergebnisse um mehrere Punkte verschieben kann.
| Technologie | WAR Kuchen | Gemischter/Primärkuchen | Polymer und Versorgungsunternehmen |
|---|---|---|---|
| Bandfilterpresse | 18–22 % TS | 22–28 % TS | Mäßiges bis hohes Polymer, Filtertuchwaschwasser |
| Schneckenpresse | 20–25 % TS | 25–35 % TS | Weniger Polymer, wenig Waschwasser, verträgt dünnes Futter |
| Zentrifuge | 20–25 % TS | 25–30 % TS | Hohe Leistung, empfindlich gegenüber Körnern |
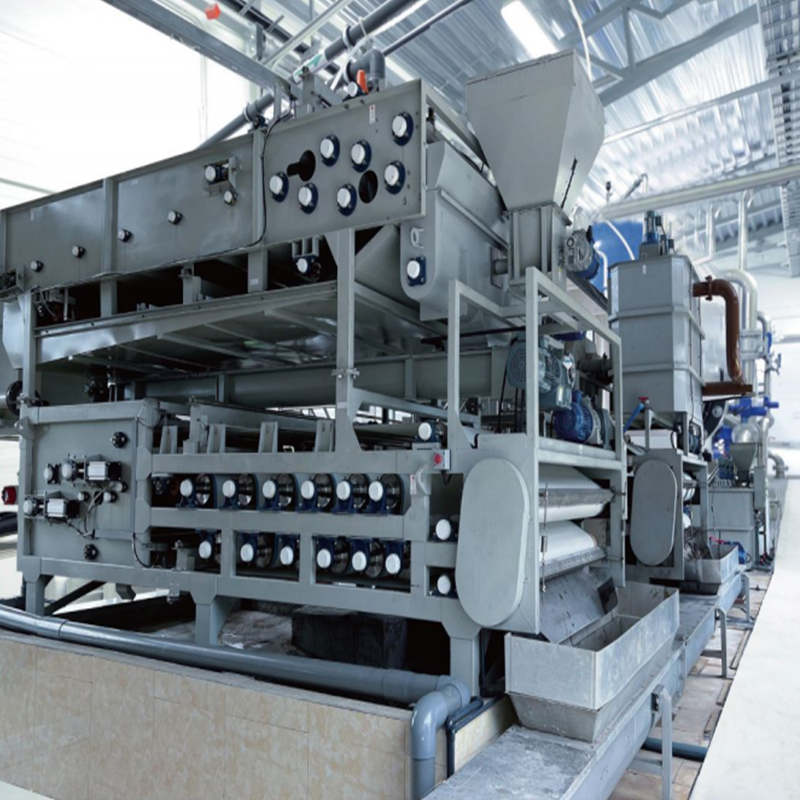
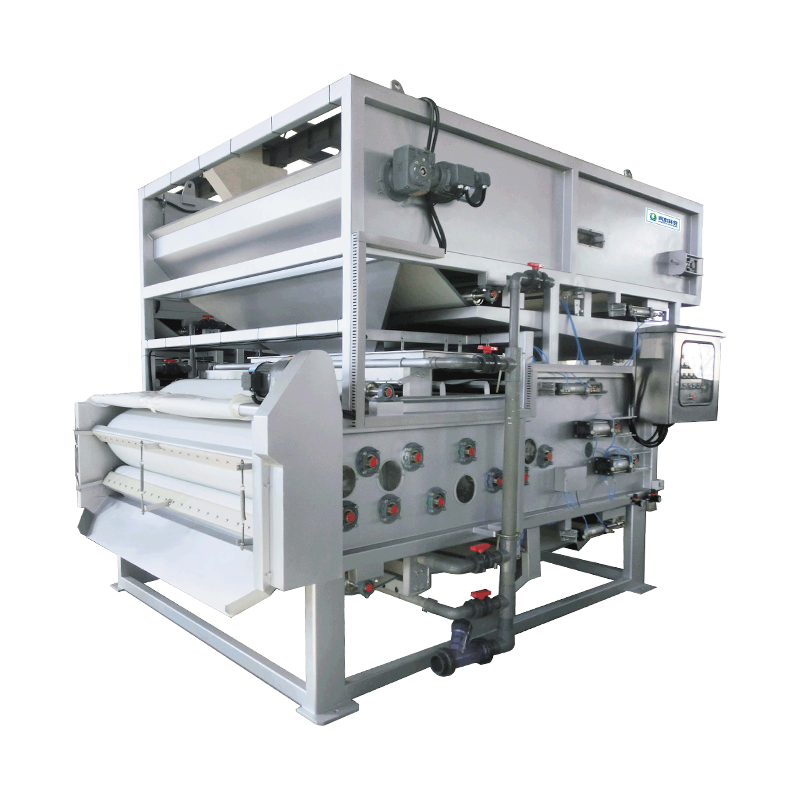
| Hochdruckband-Tiefentwässerung | 30–40 % TS | 35–45 % TS | Hochpolymer, benötigt konditioniertes Futter |
| Plattenfilterpresse | 30–38 % TS | 35–45 % TS | Batch-Betrieb, mehr Arbeitsaufwand |
Die Kurve ist die Zahl, die auf der Rechnung erscheint. Bei 20 % TS werden aus jeder Trockentonne fünf Tonnen Nass; bei 30 % beträgt er 3,3; bei 40 % wird es 2,5. Bei einer Anlage, die drei Tonnen Trockenmasse pro Tag produziert, werden durch die Umstellung von 20 % auf 30 % jeden Tag etwa fünf Tonnen nasser Kuchen von der Straße entfernt – eine Schicht, die sich in der Regel für eine Tiefentwässerungsaufrüstung lange vor Ende der Lebensdauer auszahlt.
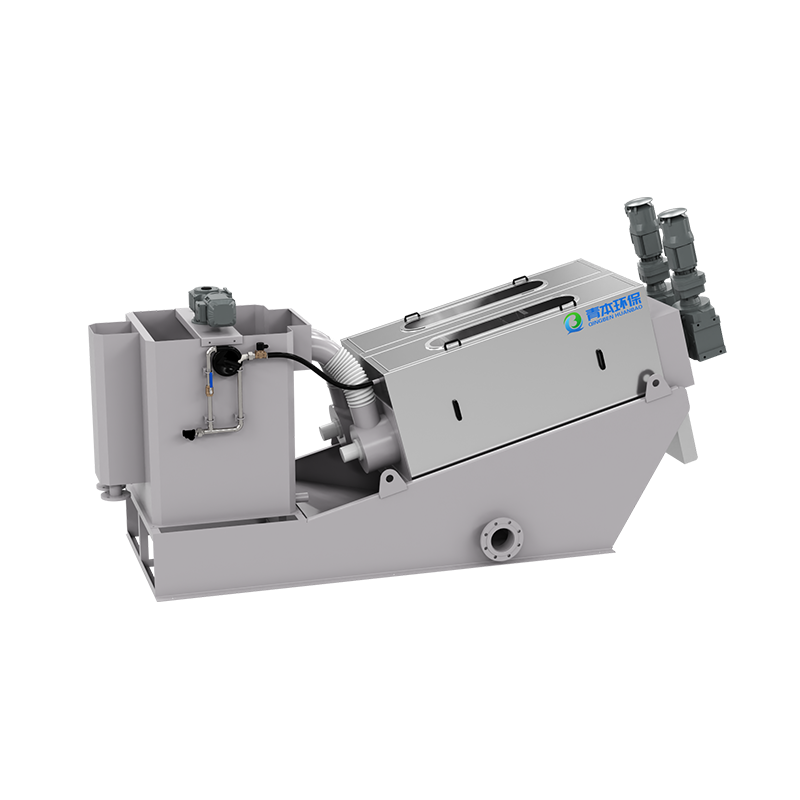 Schneckenpresse-Schlammentwässerungsmaschine Eine kontinuierlich arbeitende Schneckenpresse, die Schlamm eindickt und entwässert und dabei hilft, die Kuchenfeststoffe vor jedem energieintensiven Trocknungsschritt zu erhöhen. Produkt anzeigen →
Stufe 3: Durch die Trocknung wird aus einem Transportproblem ein Energieproblem
Die Trocknung ist der einzige Schritt, der Schlamm von einem feuchten Feststoff in ein Produkt verwandelt. Es ist auch der Schritt, der am häufigsten aus dem falschen Grund gekauft wird. Da die Verdunstung energieintensiv ist, macht die Trocknung nur dann Sinn, wenn mindestens eine von drei Bedingungen zutrifft: Die Entsorgung ist sehr teuer oder gesetzlich eingeschränkt, das getrocknete Material hat einen echten Wiederverwendungsweg wie die Mitverarbeitung in einem Zementofen oder die Landnutzung oder die Abwärme steht vor Ort zu Grenzkosten nahe Null zur Verfügung.
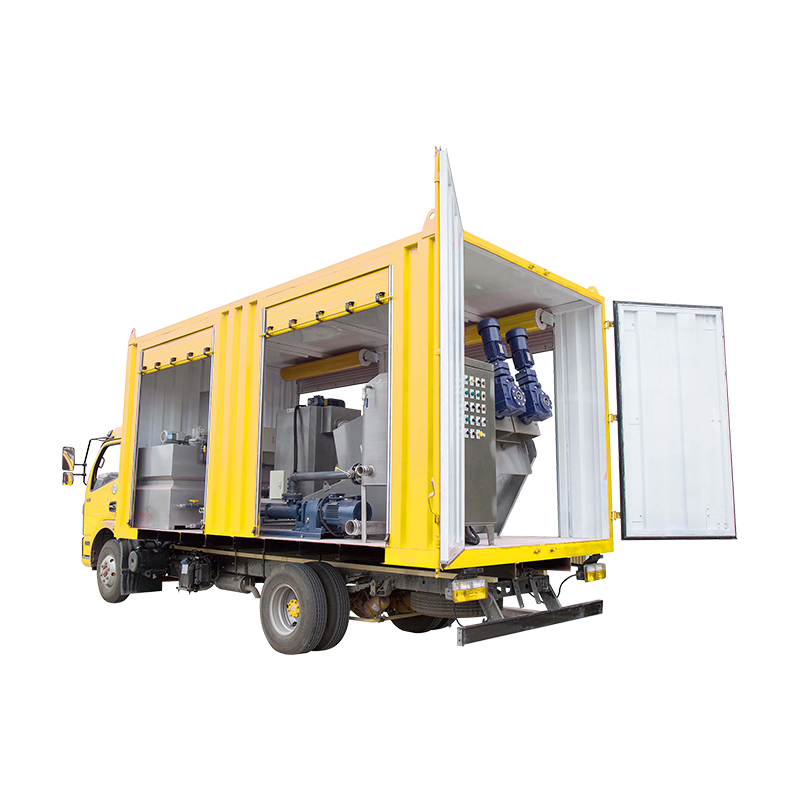
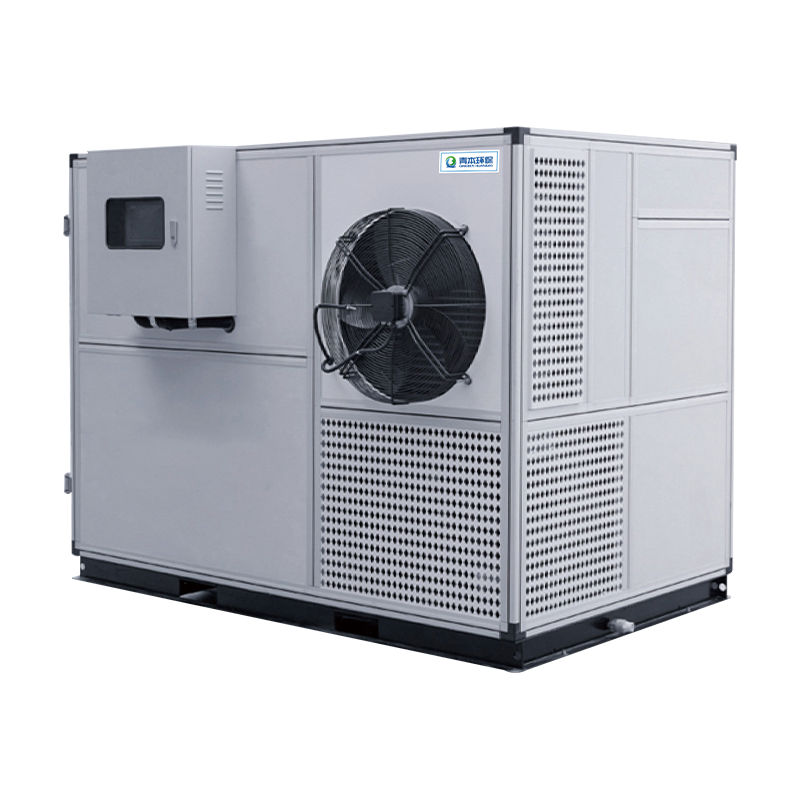
Niedertemperatur-Bandtrockner, die bei etwa 40–75 °C mit einer Wärmepumpe oder rückgewonnener Abwärme laufen, sind die gängige Wahl für kommunale Anlagen, da sie die Geruchs- und Flüchtigkeitsprobleme einer Hochtemperatur-Trommeltrocknung vermeiden. Kammergeräte mit Vakuumgefriertechnologie eignen sich für kleinere oder Containerinstallationen, bei denen der Platzbedarf im Vordergrund steht.
Eine praktische Vorsichtsmaßnahme: Getrocknete Biofeststoffe sind staubig, hygroskopisch und können Feuchtigkeit wieder aufnehmen. Planen Sie daher die Lagerung und den Transport vor der Inbetriebnahme des Trockners und nicht danach.
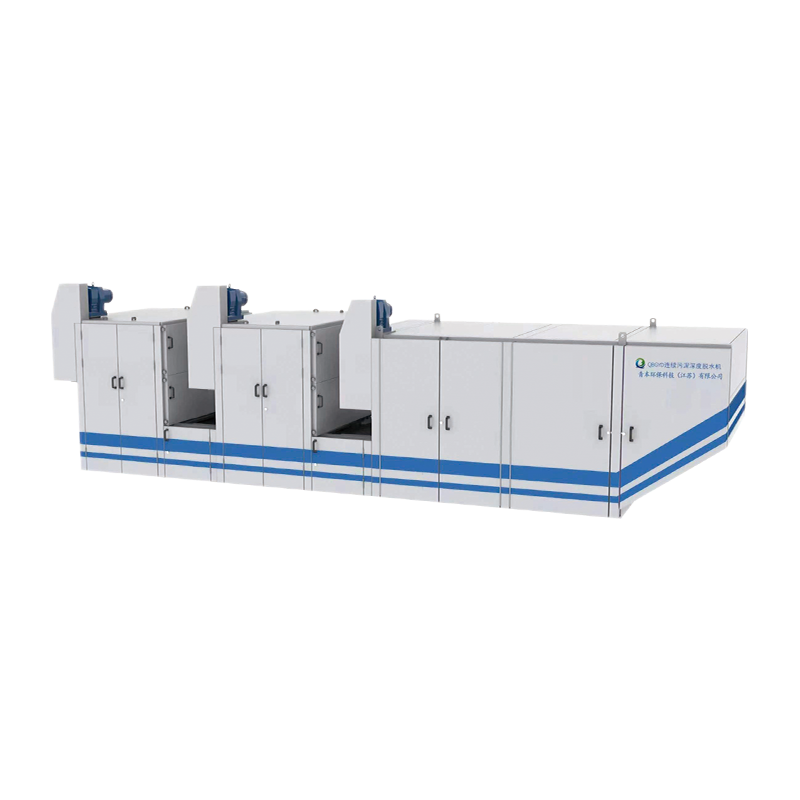
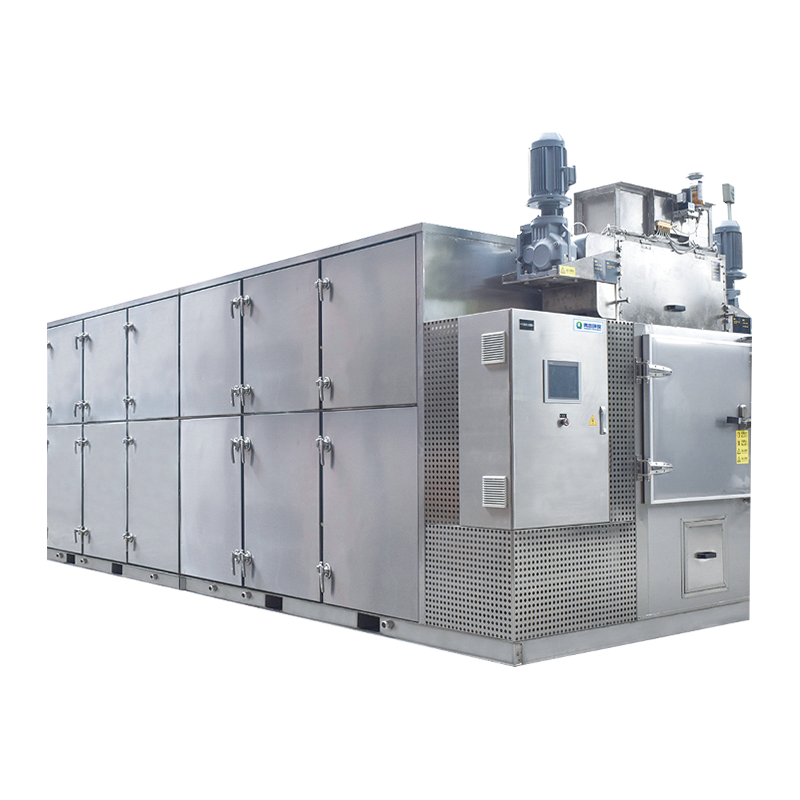 Niedertemperatur-Schlammtrocknungsmaschine mit Band Ein Niedertemperatur-Wärmepumpen-Bandtrockner, der Wärme entfeuchtet und wiederverwertet und sich für Pflanzen eignet, die getrocknete Biofeststoffe benötigen und die Lagerung bewältigen können. Produkt anzeigen →
Reduzieren Sie zuerst die Masse: Prozessänderungen, die den Schlamm verkleinern, bevor die Anlage läuft
Jedes Kilogramm Trockensubstanz, das Sie vermeiden, ist ein Kilogramm, das Sie niemals eindicken, entwässern, trocknen, lagern oder transportieren. Diese Hebel sind in der Regel günstiger als Neumaschinen und werden oft übersehen:
- Führen Sie eine längere Schlammalterung durch. Eine Verlängerung der Feststoffretentionszeit verringert die beobachtete Ausbeute erheblich – typische Auslegungswerte deuten darauf hin, dass der Überschussschlamm um ein Drittel oder mehr sinken kann, wenn die SRT von etwa 5 Tagen auf etwa 20 Tage ansteigt. Der Kompromiss besteht in mehr Belüftungsenergie und einem größeren Tankinhalt.
- Überprüfen Sie die Chemikaliendosierung. Kalk- und Eisenkonditionierung sorgen für echte Masse. Eine 20- bis 30-prozentige Steigerung der Trockenmasse durch die Kalkaufbereitung ist üblich, und diese zusätzliche Masse wird in jeder nachgeschalteten Stufe erneut bezahlt.
- Kontrollieren Sie die filamentöse Aufblähung frühzeitig. Schlecht absetzender Schlamm verdickt sich schlecht und lässt sich schlecht entwässern, sodass die gleiche Trockentonne an beiden Enden des Zuges mehr Volumen einnimmt.
- Halten Sie Sand und Schmutz fern. Sand ist inert, abrasiv und lässt sich nicht entwässern. Jede im Sandklassierer entfernte Tonne gelangt nie in die Presse.
- Feststoffe aus Überstand und Filtrat gewinnen. Durch die Rückführung von Feinanteilen in den Kopf des Werks wird lediglich die Masse rezirkuliert und der Polymerbedarf erhöht.
Was Sie vor dem Kauf eines Volumenreduzierungssystems überprüfen sollten
Bei den meisten enttäuschenden Schlammprojekten handelt es sich nicht um Geräteausfälle, sondern um Spezifikationsfehler. Vier Schecks fangen die meisten von ihnen.
| Überprüfen | Warum es wichtig ist | Fragen Sie nach |
|---|---|---|
| Garantiebasis | Die auf Schlamm im besten Fall angegebene Kuchentrockenheit überlebt selten den Kontakt mit echtem Futter | Prüfmethode, Schlammart und ob die Garantie für Ihren Schlamm gilt |
| Polymerverbrauch | In der Regel sind dies die größten Einzelbetriebskosten nach Arbeitsaufwand | Kilogramm Polymer pro Trockentonne, schriftlich |
| Teillastverhalten | Nur wenige Anlagen laufen das ganze Jahr über im Soll-Flow | Leistung und Stabilität bei 40–50 % des Design-Feeds |
| Filtratqualität | Zum Kopf der Anlage zurückgeführte Feststoffe werden zu einer versteckten Umlauflast | Schwebstoffkonzentration und Rückflussrate |
Es hilft auch beim Vergleich mit Anlagen, die ähnlichen Schlamm verarbeiten. Kommunale und industrielle Anlagen unterscheiden sich stark im Kuchenverhalten, und die Überprüfung realer Anlagen geht oft schneller als das Lesen eines anderen Datenblatts – des kommunale Abwasserbehandlung Referenz und die gelieferte Projektfallliste sind nützliche Ausgangspunkte für die Dimensionierung einer Nachrüstung.